您好,歡迎(yíng)來到鞏義市蜜桃影院管道設備有限公司!
 電話:15838165939電話:15838165939

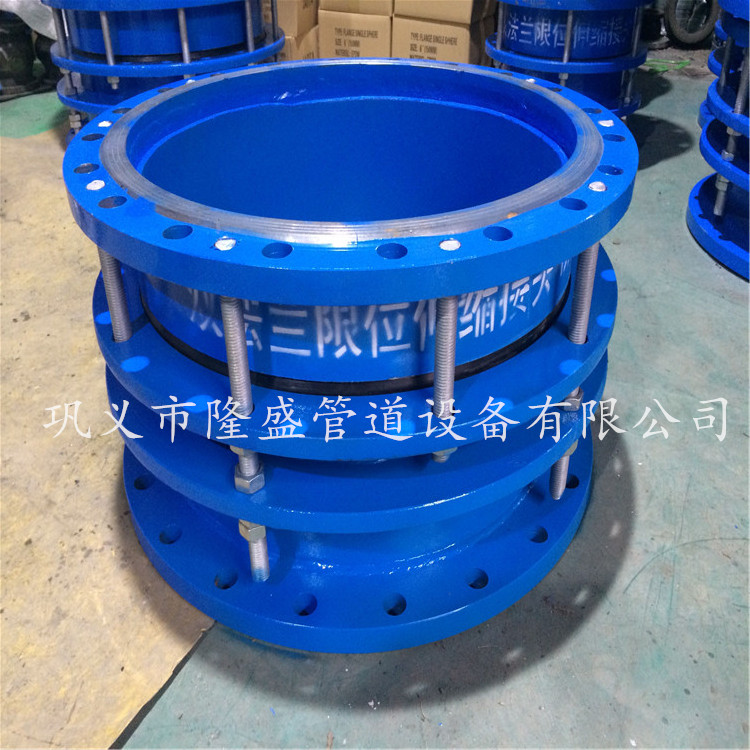
在雙法(fǎ)蘭限位伸縮接頭的外表麵和軸線成一定(dìng)角度的折疊缺陷。導致外折的主要原因(yīn)是雙法蘭限位伸縮接頭的缺陷,具體表現為:(1)雙法蘭限位伸縮接頭表麵的凹坑和(hé)渣孔,經過軋製後在雙法蘭限位伸縮接頭表麵形成片(piàn)狀(zhuàng)外折;(2)雙法蘭限位伸縮接頭(tóu)內皮下裂紋在加熱時會延伸和擴展,經過軋製後(hòu)會產生和雙法蘭限位伸縮接頭軸形成一定角度的較長的外折;(3)雙法蘭限(xiàn)位伸縮接頭的(de)縱向(xiàng)裂紋在加熱時會延伸或擴展,嚴重的甚至裂開,經過軋製(zhì)後形成的外折更加嚴(yán)重,甚至會發生雙法蘭限位伸縮接頭裂(liè)開。
在雙法蘭限位伸縮接頭(tóu)的過程中,接近雙法蘭限位伸縮接頭的速度比毛管的運動速度大,導致雙法蘭限位伸縮接頭之間形成的滑動比較大,隨著不斷地增加軋製的次數,接近雙法蘭限位伸縮接頭表麵逐漸形成了瘤狀金屬(shǔ)物,在雙法蘭限位伸(shēn)縮接頭時會產生壓、劃的(de)痕跡,經過後麵工(gōng)序的(de)加工,這些痕(hén)跡會逐漸變成細小的發紋缺陷。
因為雙法蘭限位伸縮接頭曲(qǔ)率(lǜ)半徑較小,經常(cháng)會發生耦合不良、波束嚴重擴散等情況,降低雙法蘭限位伸縮接頭探傷的靈敏度,所以雙法蘭限位伸(shēn)縮接頭(tóu)一般采用水浸聚焦探頭利用橫波束探傷,能快速準確的發現雙法蘭限位伸縮接(jiē)頭外表和近表(biǎo)麵的缺陷,還能發現雙法蘭限位(wèi)伸(shēn)縮接頭內部的不足,使其檢測的分辨率和靈敏度提高。另外在小孔(kǒng)徑探傷中,一般選擇點聚焦探頭(tóu)對雙法蘭限位伸縮接頭(tóu)進行探傷,一般采用(yòng)2.5~10MHz頻率(lǜ)範圍進行檢測。
雙法蘭(lán)限位伸縮接頭橫波斜入射及縱波垂直入射檢測波形特征均與單個夾雜物相同,區別隻是缺陷呈密集狀分布於雙法蘭限位(wèi)伸(shēn)縮接頭的不同深度範圍(wéi)和長度範圍。移動探頭時,波形起(qǐ)伏變化,但起伏緩慢。縱波垂直入射檢測雙法蘭限位伸縮接頭時,密集(jí)缺陷對底(dǐ)波幅度幾乎(hū)沒有(yǒu)影響(xiǎng)。雙法蘭限位伸(shēn)縮(suō)接頭外壁淬火(huǒ)裂紋直觀,雙(shuāng)法蘭限位伸縮接頭內壁淬火裂紋。內壁淬(cuì)火(huǒ)裂紋多數在雙法蘭限位伸縮(suō)接頭(tóu)縱向長度的(de)中部(bù)產生,有時也在雙法蘭限位伸縮接頭端部產生,呈(chéng)徑向分布,裂紋長度以縱向延展居多,也有橫向及斜向(xiàng)延伸的情況,裂紋很細(xì),肉眼看(kàn)不到(dào)開(kāi)口,一般呈密集分布或斷續(xù)延伸,鋸(jù)切後(hòu)端麵(miàn)宏觀形貌及內窺(kuī)鏡觀察形貌。
掃一掃關(guān)注我們