您好,歡迎來到鞏義市蜜桃影院管道設備有限公司!
 電話:15838165939電話:15838165939

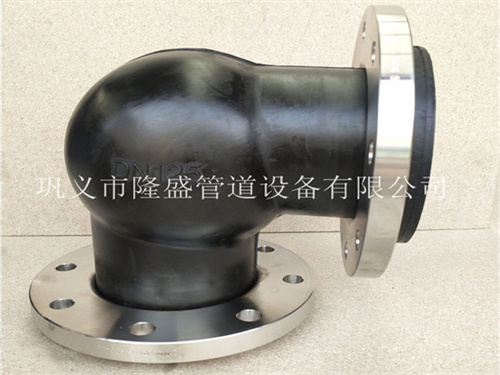
橡膠接(jiē)頭的收縮處理
造成橡膠軟(ruǎn)接(jiē)頭收(shōu)縮問題主要表現在以下幾(jǐ)點:
1.注塑模具;多澆口模(mó)具要(yào)調整各澆口的充模速度(dù),好對稱開設澆口。模具的關鍵部位應有效地設置冷卻水道(dào),保證模具的冷卻對消除或減(jiǎn)少收縮起著很好的效果。整個模(mó)具(jù)應不帶毛刺且具有合模密封(fēng)性,能承受高壓、高速、低黏度熔料的(de)充模。
2.注塑設備;供料不足(zú),注(zhù)塑機螺杆或柱塞磨損嚴重,注射及保壓時(shí)熔料發生漏流,降低(dī)了充模壓(yā)力和(hé)料(liào)量,造成熔料不足。噴嘴孔太大或太小。太小則容易堵塞進(jìn)料(liào)通道,太大則將使射力小,充模發生困難。
3.後(hòu)是生產(chǎn)的工藝和原料的問題(tí),原料太軟易發生凹陷,有效的方法(fǎ)是在橡膠軟接頭注塑過程中加(jiā)入(rù)成核劑以加快結晶。

掃一掃關注我們