您好,歡迎(yíng)來到鞏義市蜜桃影院管道設備有限公司!
 電話(huà):15838165939電話(huà):15838165939

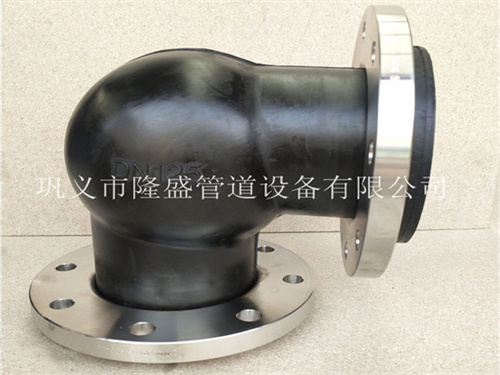
橡膠(jiāo)接(jiē)頭的收縮處理
造成(chéng)橡膠軟接頭收縮問題主要表現在以下幾點:
1.注塑模具;多澆口模具要調整各澆口的充模速(sù)度,好對(duì)稱開設澆(jiāo)口。模具的關鍵部位應有效地設置冷卻水道,保證(zhèng)模具的冷卻對消除或減少收縮(suō)起著(zhe)很好的效果。整(zhěng)個模具應不帶(dài)毛(máo)刺且具有合模密封性,能承受高壓、高(gāo)速、低黏度熔料的充模。
2.注塑設備;供料不足,注塑機螺杆或柱塞(sāi)磨損嚴重,注射及保壓時熔(róng)料發生漏流,降低了充模壓力(lì)和料量,造成熔料不足。噴嘴孔太大或太小。太小則容易堵塞進料通道,太大則將使射力小,充模發生困難。
3.後是生產的工(gōng)藝和原料的問題,原料太軟易發生凹陷,有效的方法是(shì)在橡膠(jiāo)軟(ruǎn)接頭注塑過程(chéng)中加入成核劑以(yǐ)加(jiā)快結晶。

掃一掃關注我們