您好,歡迎來到鞏義市蜜桃影院管道設備有限公司!
 電話:15838165939電話:15838165939

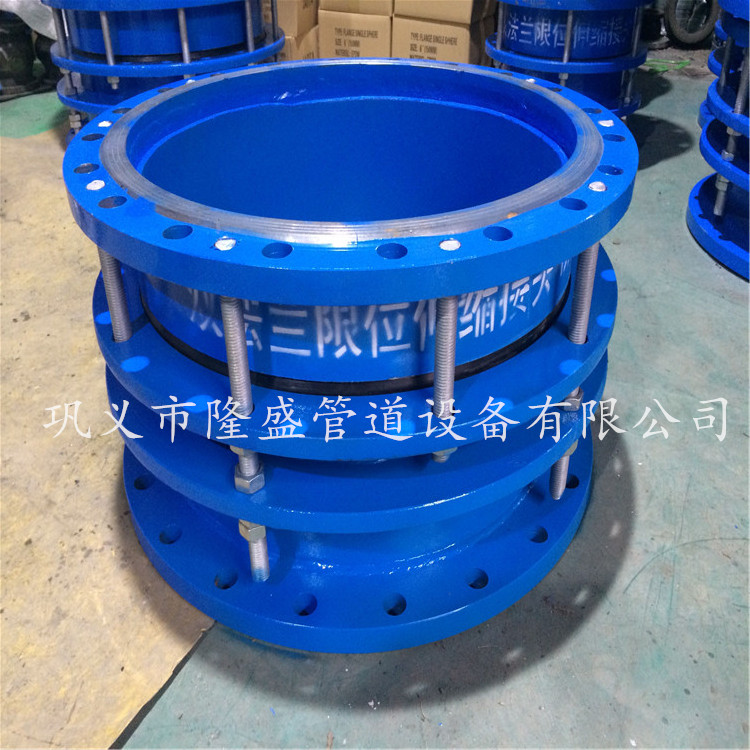
在雙法蘭限位伸(shēn)縮接頭的外表麵和軸線成一定角度的折疊缺陷。導致外折的主要原因是雙法蘭限位伸縮接頭的缺陷,具體表現為:(1)雙法蘭限(xiàn)位伸縮接頭表麵的凹坑和渣(zhā)孔,經過軋製後在雙法蘭限位伸縮接(jiē)頭表麵形成片狀外折;(2)雙法蘭限位伸縮接頭內皮下裂紋在加熱時會延伸和擴展,經過軋製後會產生和雙法(fǎ)蘭限位伸縮接(jiē)頭軸形成一定角度的較長的外(wài)折;(3)雙法蘭限位伸縮接頭的縱向裂紋在加熱(rè)時會延伸(shēn)或擴展,嚴重的甚至裂開,經過軋製後形成的外折更加嚴(yán)重,甚至會發生雙法蘭限位(wèi)伸縮接頭裂開(kāi)。
在雙法(fǎ)蘭限位伸縮(suō)接頭的過(guò)程中,接近雙法蘭限位伸縮接頭的速度比毛管的(de)運動速度大,導致雙法(fǎ)蘭限位伸縮接頭(tóu)之間形成的(de)滑動比較大,隨著不斷地增加軋製的次數,接近雙法蘭(lán)限位(wèi)伸縮接頭表麵逐漸形成了瘤狀金屬物(wù),在雙法蘭限位伸縮接頭時會產生壓、劃的痕跡(jì),經過(guò)後麵(miàn)工序的加工,這些痕跡會逐漸變成細小的發紋缺陷。
因(yīn)為雙法蘭限位伸(shēn)縮(suō)接頭(tóu)曲率半徑較小,經常會發生耦合(hé)不良(liáng)、波束嚴(yán)重(chóng)擴散等情況(kuàng),降低雙法蘭限位伸縮接頭探傷的靈敏度(dù),所以(yǐ)雙法蘭限位(wèi)伸縮接頭一般采用水浸聚焦探頭利用橫波束(shù)探傷,能快速準(zhǔn)確(què)的(de)發(fā)現(xiàn)雙法蘭限位(wèi)伸縮接頭外表(biǎo)和近表麵的缺陷,還能發現雙法蘭限位伸縮接頭內部(bù)的不足,使其(qí)檢測的分辨率和靈敏度提高。另外在小孔(kǒng)徑探傷中,一般選擇點聚焦探頭對雙法蘭(lán)限位(wèi)伸縮接頭進行探(tàn)傷,一(yī)般采用2.5~10MHz頻率範圍進行檢測。
雙法蘭限位伸縮接頭(tóu)橫波斜入射及縱波垂(chuí)直(zhí)入(rù)射檢(jiǎn)測波形特征均與單個夾雜物相(xiàng)同,區別(bié)隻是缺陷呈密集狀分布於雙(shuāng)法蘭(lán)限位伸縮接頭的不同深度範圍(wéi)和(hé)長度範圍。移動探頭時,波形起伏變(biàn)化,但起伏緩慢。縱波垂直(zhí)入射檢測雙(shuāng)法蘭(lán)限位伸縮接頭時,密集缺陷對底波幅度幾乎沒有影響。雙法蘭限位伸縮接頭外(wài)壁(bì)淬火裂紋直觀,雙法蘭限位伸縮接頭(tóu)內壁淬火裂紋。內壁淬火裂紋多(duō)數(shù)在雙法蘭限位(wèi)伸縮接頭縱向長度的中部產生,有時也在雙法蘭限(xiàn)位(wèi)伸縮接頭端部產生,呈徑向分(fèn)布,裂紋長度以縱向延展居多(duō),也有橫(héng)向及斜向(xiàng)延伸的情況,裂紋很細,肉眼看不到開口,一般呈密集分布或斷續延伸,鋸切後端麵宏(hóng)觀形貌及內窺鏡觀察形貌。
掃一掃關注我們